Artykuł sponsorowany
Splot, impregnacja i nacisk — co naprawdę decyduje o trwałości szczeliwa dławnicowego
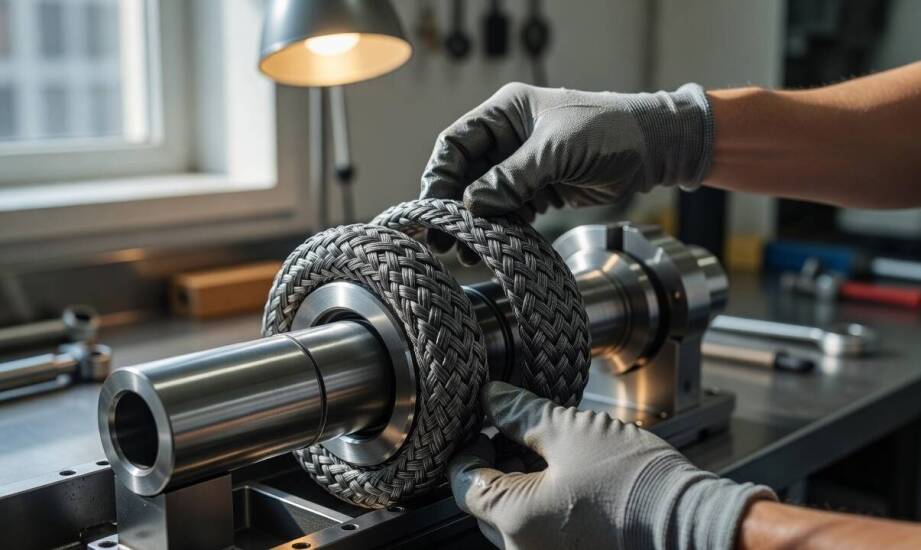
Identycznie wyglądające materiały uszczelniające potrafią generować zupełnie różne temperatury pracy i poziomy przecieku przy dokładnie takim samym nacisku dławika. Zewnętrzne podobieństwo bywa w tym przypadku bardzo złudne. W codziennej praktyce zaopatrzenia przemysłu, którą prowadzimy jako firma Gambia, regularnie spotykamy się z sytuacją, gdy przedwczesna awaria węzła wynika z powierzchownej identyfikacji parametrów. Różnice w zachowaniu materiału w ruchu obrotowym lub posuwistym wynikają bezpośrednio z wewnętrznej konstrukcji splotu oraz specyfiki zastosowanej impregnacji. Zwykła nazwa handlowa na opakowaniu nie wystarczy do oceny, czy dany wariant wytrzyma agresywne medium i wysoką prędkość wału. Rozpoznanie tych mechanizmów pozwala skutecznie uniknąć kosztownych przestojów na instalacjach.
Wpływ splotu na sprężystość i odporność mechaniczną
Wewnętrzna struktura włókien decyduje o tym, jak materiał reaguje na kompresję w komorze dławnicowej. Splot narożnikowy wzmacnia krawędzie włóknem aramidowym, co wyraźnie zwiększa odporność na wyciskanie w pompach tłokowych oraz zaworach wysokociśnieniowych. Taki układ zachowuje pożądaną sprężystość w kierunku promieniowym. Dzięki temu profil lepiej dopasowuje się do powierzchni wału podczas intensywnego ruchu posuwistego.
Inny mechanizm działania wykazuje splot diagonalny, nazywany w branży krzyżowym lub zebrą. Rozkłada on pojedyncze włókna pod odpowiednim kątem, co znacznie poprawia elastyczność struktury. Taka budowa zyskuje zdolność do skutecznej kompensacji bicia promieniowego i luzów w pompach wirowych oraz dużych mikserach. Z kolei splot warstwowy występuje najczęściej w zaawansowanych rozwiązaniach hybrydowych. Łączy on powłoki materiałów o odmiennych właściwościach fizycznych. Konstrukcja warstwowa ogranicza ryzyko przegrzewania węzła przy bardzo wysokich prędkościach obrotowych, zachowując jednocześnie stałą gęstość profilu.
Błędy w doborze geometrii splotu ujawniają się niezwykle szybko w wymagających układach dynamicznych. Ruch obrotowy wywołuje błyskawiczne przegrzewanie, gdy zbyt zbita struktura włókien nie potrafi prawidłowo odprowadzać ciepła tarcia. Ruch posuwisty prowadzi z kolei do przedwczesnego wycierania wału lub ochronnej tulei. Niestabilna szczelność pojawia się w momencie, gdy zniekształcony materiał nie wraca do swojego pierwotnego kształtu po chwilowym odciążeniu dławika. Takie objawy występują niezależnie od wartości początkowego nacisku montażowego.
Rola impregnacji w redukcji tarcia i odprowadzaniu ciepła
Samo ułożenie włókien wymaga odpowiedniego wypełnienia, które zmniejszy opory ruchu i uszczelni mikropory. Impregnacja grafitem obniża współczynnik tarcia i usprawnia przewodzenie ciepła ze strefy bezpośredniego styku z wałem. Zwyczajowo przyjmuje się, że rozwiązania grafitowe znoszą środowisko do 600°C. Karty techniczne poszczególnych producentów pokazują jednak, że rzeczywiste limity temperatur zależą od detali konstrukcyjnych i bywają znacznie niższe. Zawsze warto weryfikować dokładne parametry wybranego pakunku przed jego instalacją.
Dodatek dyspersji PTFE zwiększa odporność chemiczną i zapobiega niepożądanym zabarwieniom tłoczonego medium. Teoretyczna granica pracy teflonu to około 300°C, ale w warunkach przemysłowych bezpieczny próg eksploatacji często określa się na niższym poziomie, adekwatnym do konkretnego splotu. Tradycyjna impregnacja olejem lub silikonem ułatwia przede wszystkim sam proces montażu. Wypełnia ona przestrzenie między włóknami i zmniejsza początkowe tarcie podczas rozruchu pompy. Niestety takie rozwiązanie traci swoją skuteczność bardzo szybko przy rosnących temperaturach eksploatacyjnych.
Właściwy dobór substancji wypełniającej decyduje o zachowaniu materiału w kontakcie z agresywną chemią. W takich warunkach odpowiednie szczeliwa gwarantują stabilną pracę bez szybkiej degradacji struktury. Zbyt miękka dyspersja doprowadzi do wyciskania masy w szczeliny dławicy pod wpływem ciśnienia roboczego. Zbyt sztywna powłoka wywoła z kolei lokalne przegrzewanie i przyspieszone koksowanie. Dostarczając materiały uszczelniające jako Gambia, zawsze zwracamy baczną uwagę na dopasowanie chemii impregnatu do specyfiki pompowanego czynnika.
Od czego zależy ostateczna trwałość uszczelnienia?
Rzeczywista żywotność węzła dławnicowego zależy od precyzyjnej zgodności splotu, bazy materiałowej oraz nośnika impregnującego. Sama etykieta z ogólną nazwą surowca nie gwarantuje prawidłowego działania aparatury przemysłowej. Konstrukcja uszczelnienia musi ściśle odpowiadać takim parametrom jak ciśnienie robocze, rodzaj medium oraz prędkość liniowa wału.
Zużycie materiału w komorze rośnie proporcjonalnie do obciążeń fizycznych i termicznych. Kluczowe znaczenie ma również stan powierzchni samego wału, który bezpośrednio współpracuje z przędzą. Nawet najbardziej zaawansowane technologicznie profile ulegną szybkiemu zniszczeniu, jeśli będą pracować na porysowanej lub wyrobionej tulei. Stabilność całego układu wymaga spojrzenia na dławicę jako kompletny system, w którym każdy detal konstrukcyjny pełni określoną funkcję techniczną.
Kategorie artykułów
Polecane artykuły

Od owocu do butelki — co decyduje o jakości nalewki w małej wytwórni

Refleksoterapia i jej zastosowanie w rehabilitacji po urazach kręgosłupa

Ochrona wzroku i słuchu – kluczowe elementy wyposażenia dla pracownika
